

INFORMATION
酒蔵情報
- 保護中: 善哉酒造株式会社
- 〒390-0874 長野県松本市大手5丁目4−24
- https://yoikanasyuzou.jimdosite.com/
LANDSCAPE
風土の特徴
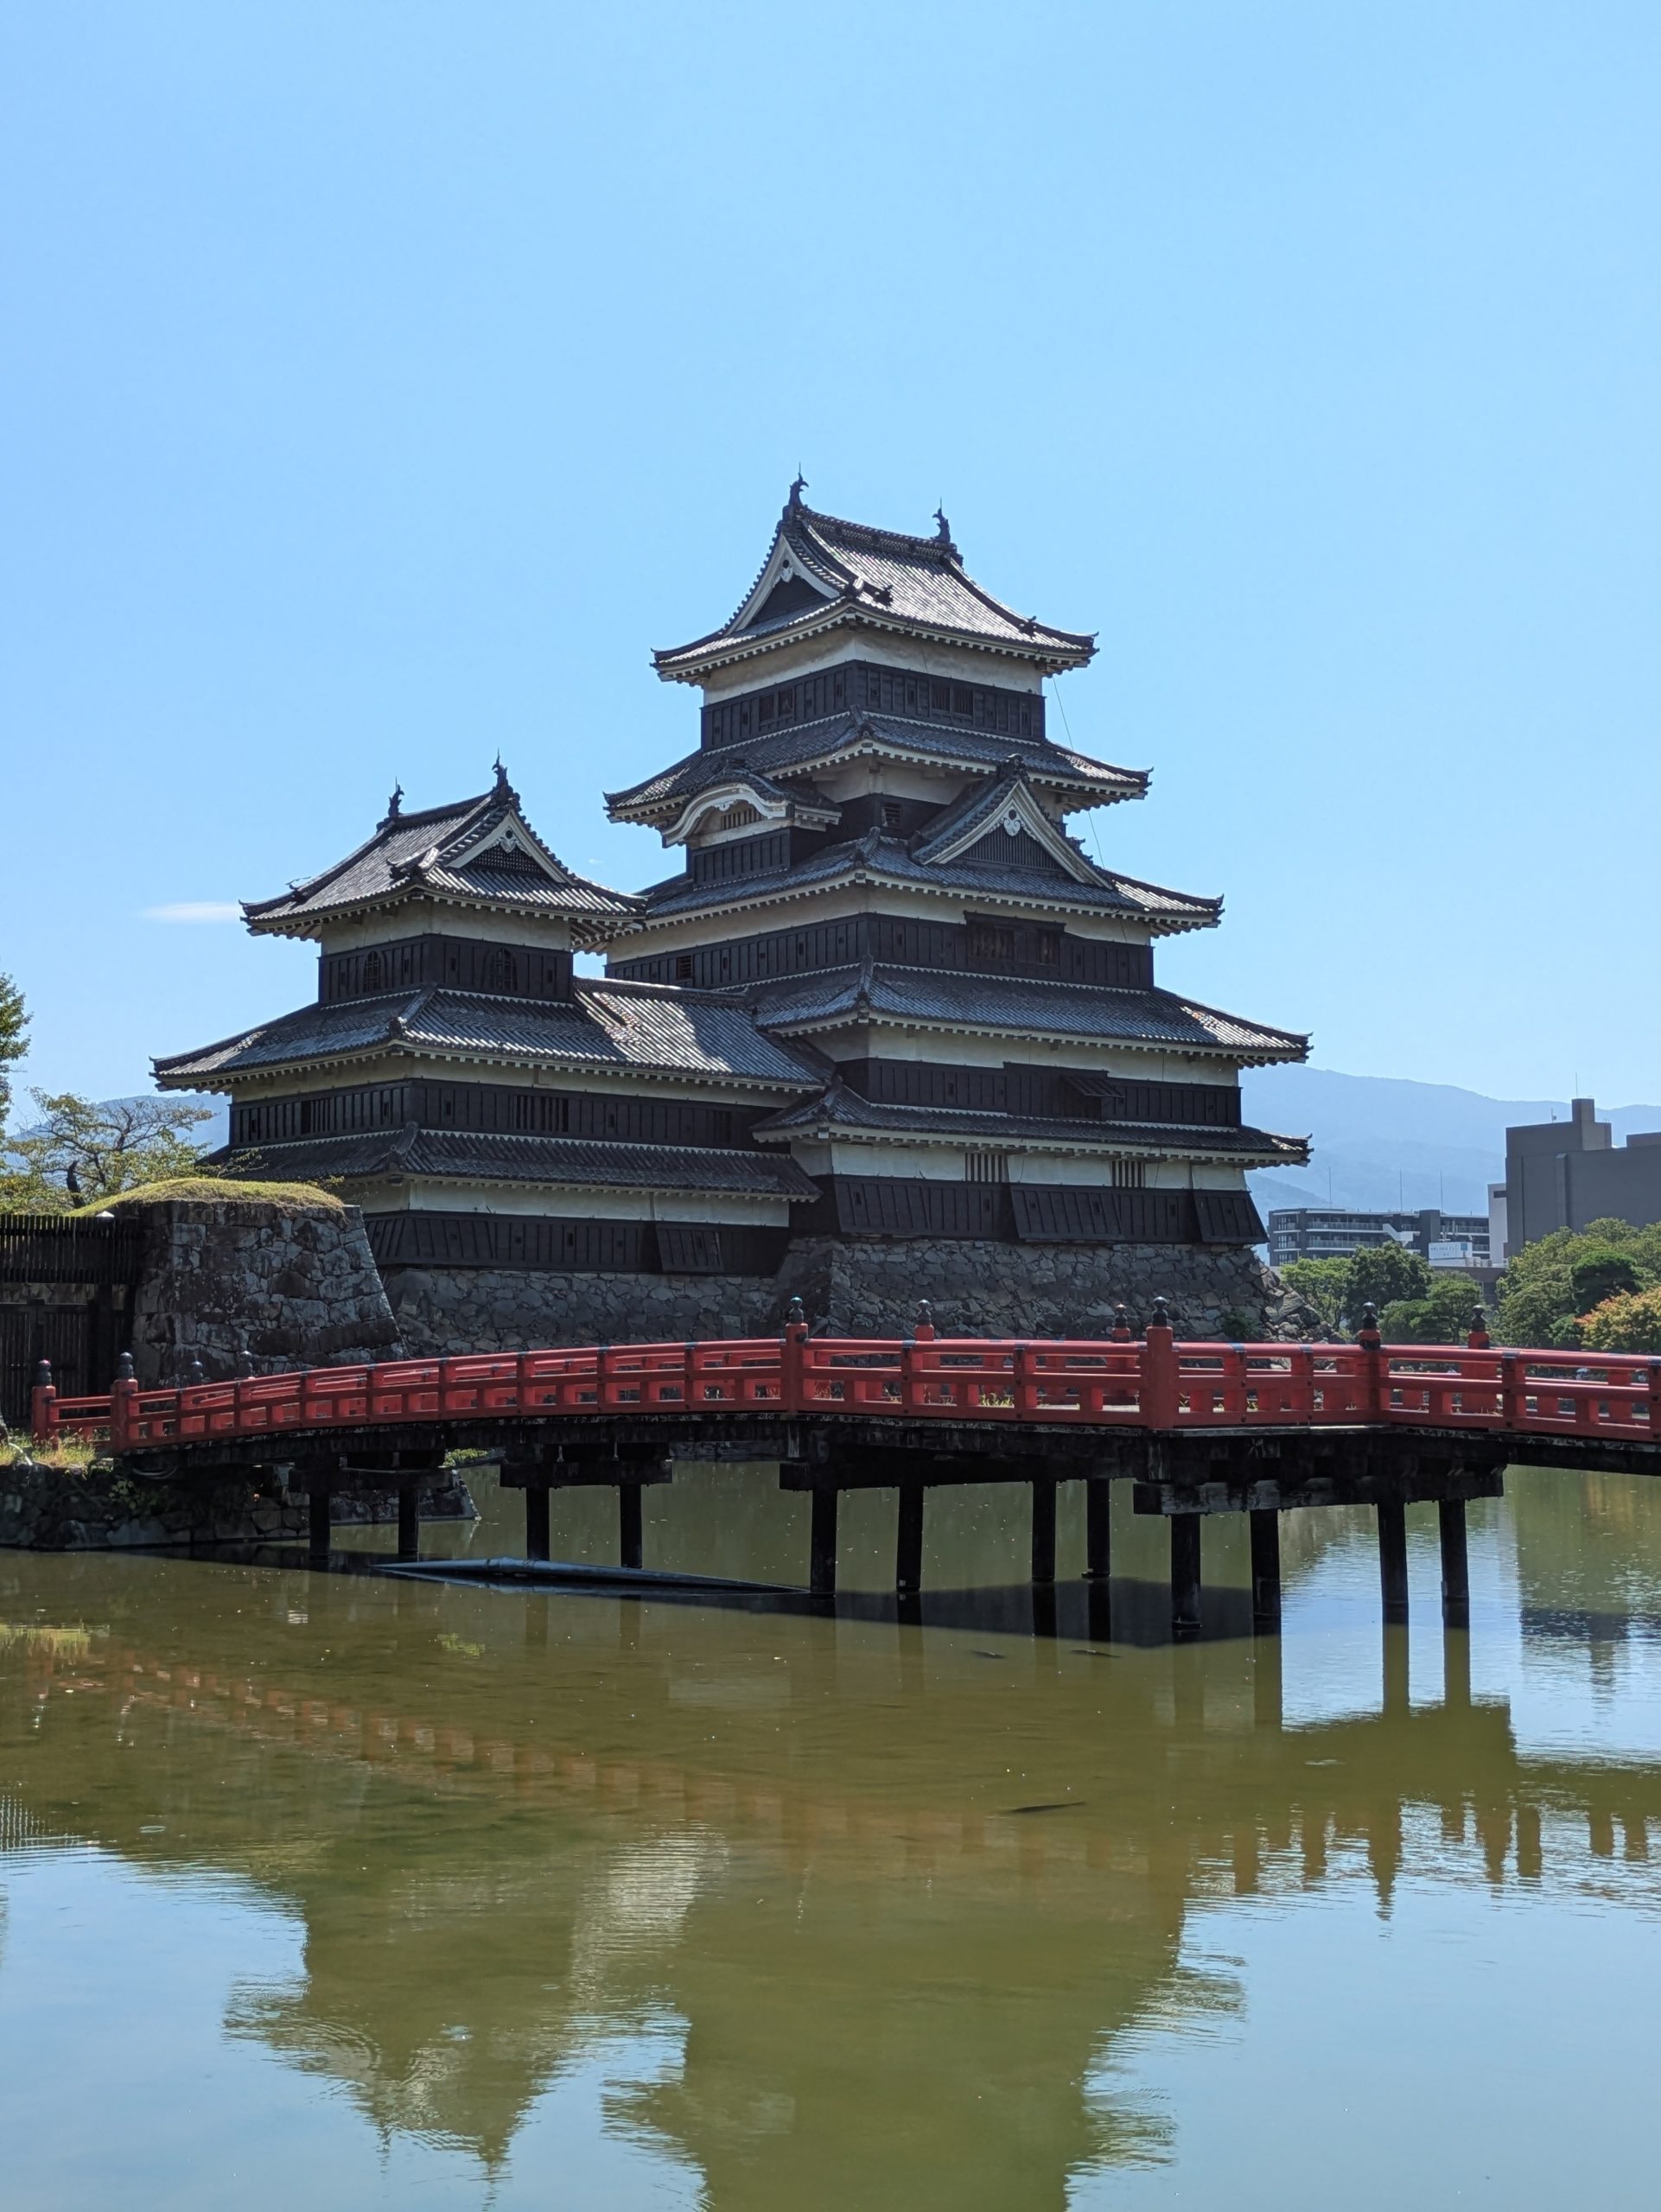
松本城近くの街なかにある蔵
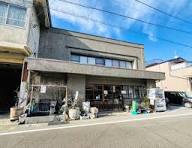
善哉酒造は、松本城から徒歩約10分、松本駅から約20分の場所にあります。蔵に隣接する穂高酒店では商品の販売と有料試飲を行っています。城下町を歩く途中に、地元の酒に触れられる立地です。
酒造りに使う女鳥羽の泉
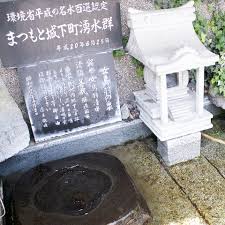
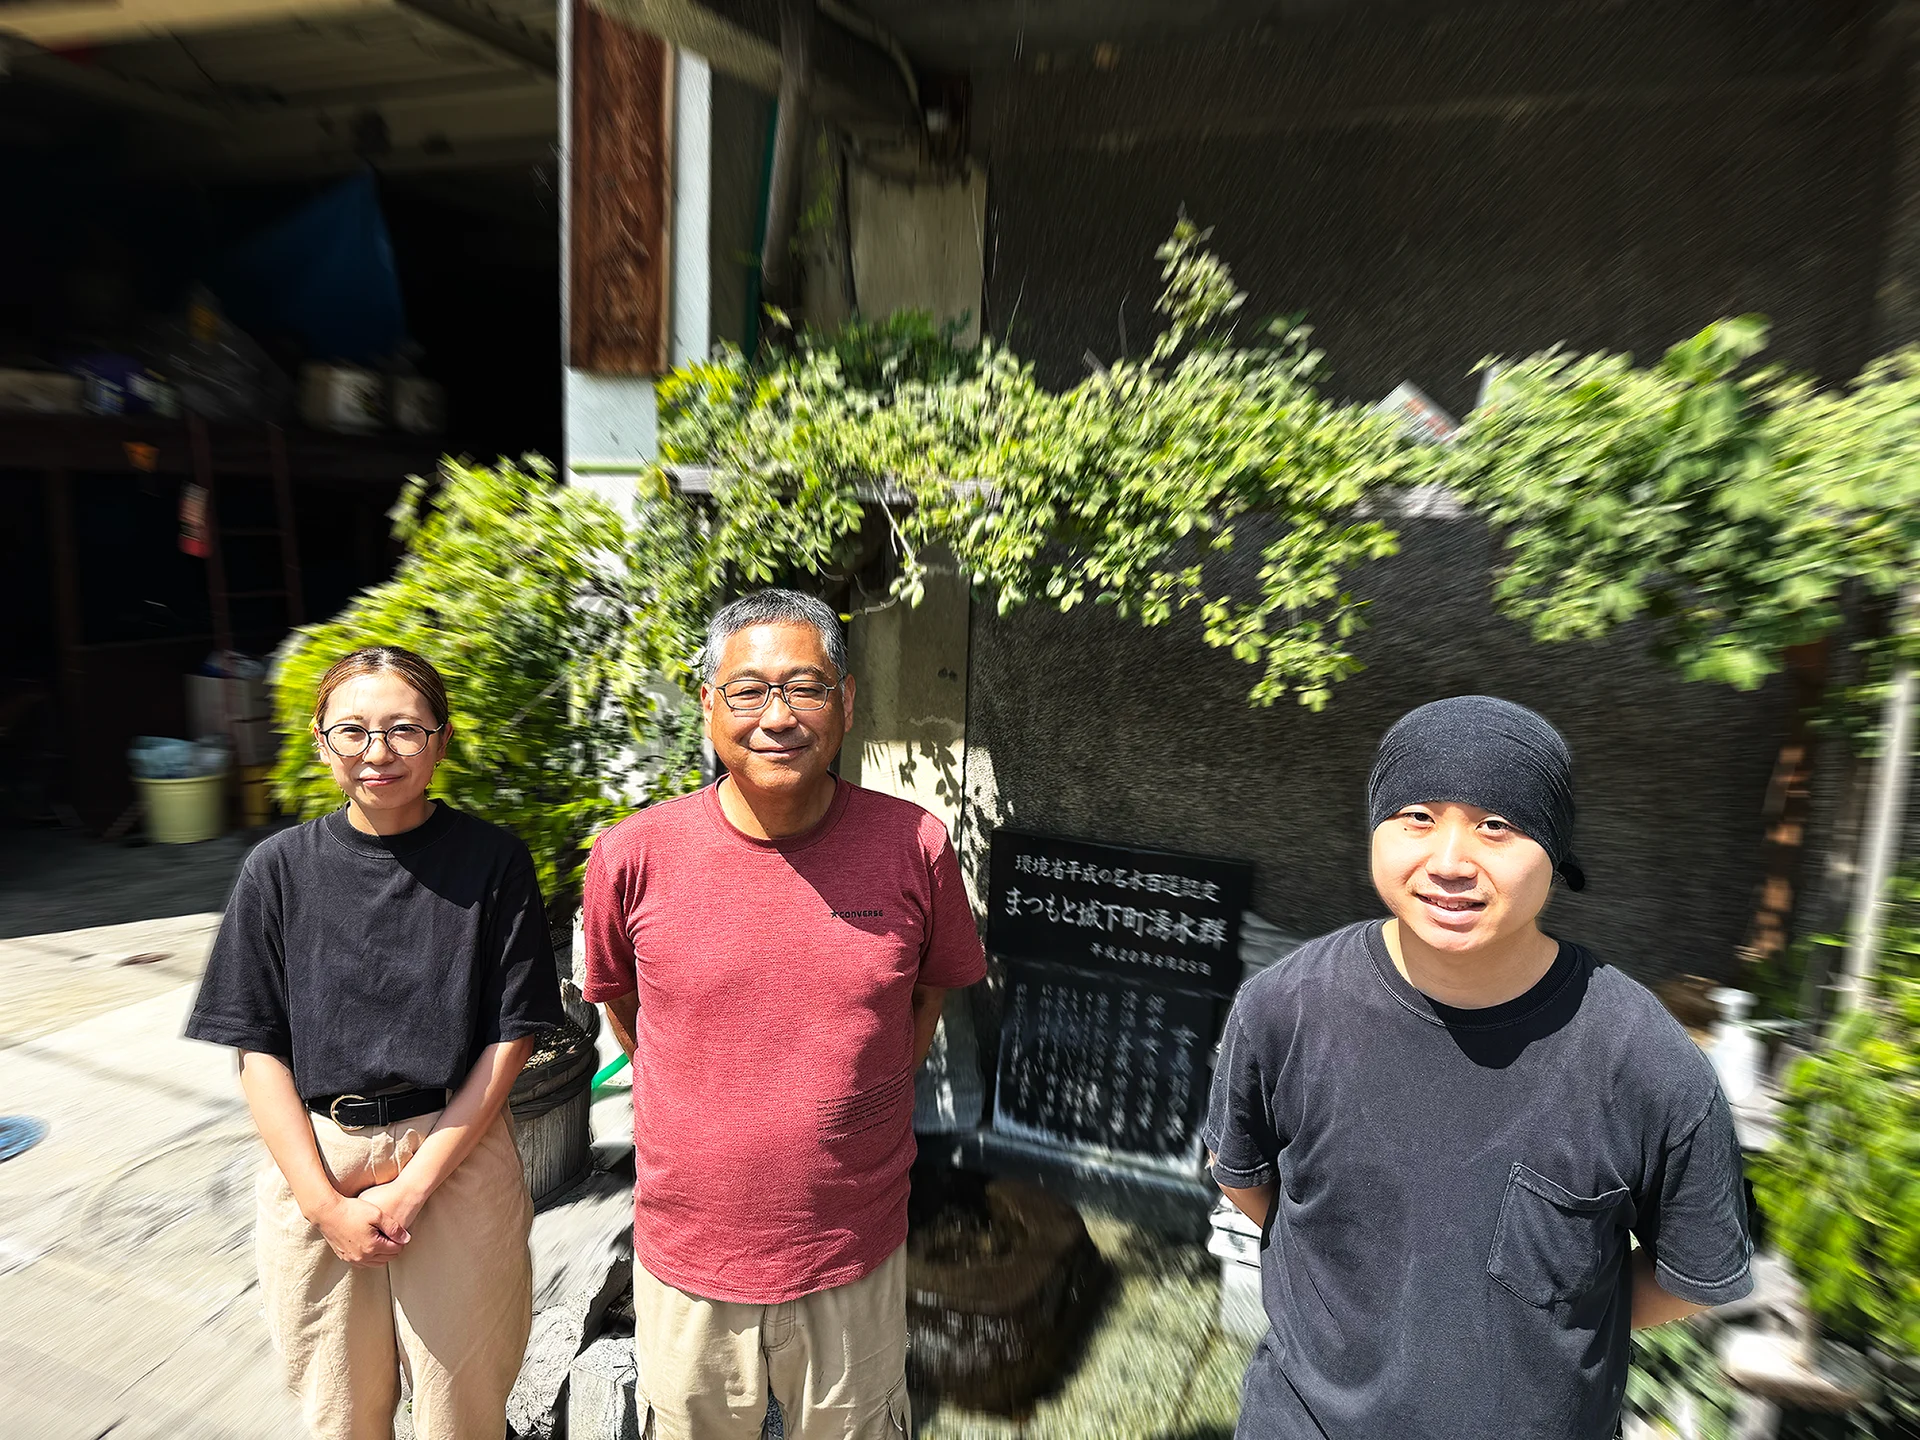
蔵の入口に湧く「女鳥羽の泉」は、「平成の名水百選」に選ばれた「まつもと城下町湧水群」の一つです。水を汲みに訪れる人もいます。善哉酒造は、この湧水を仕込みや洗米など、酒造りのすべての工程で使っています。
長野県産の酒米を使った酒
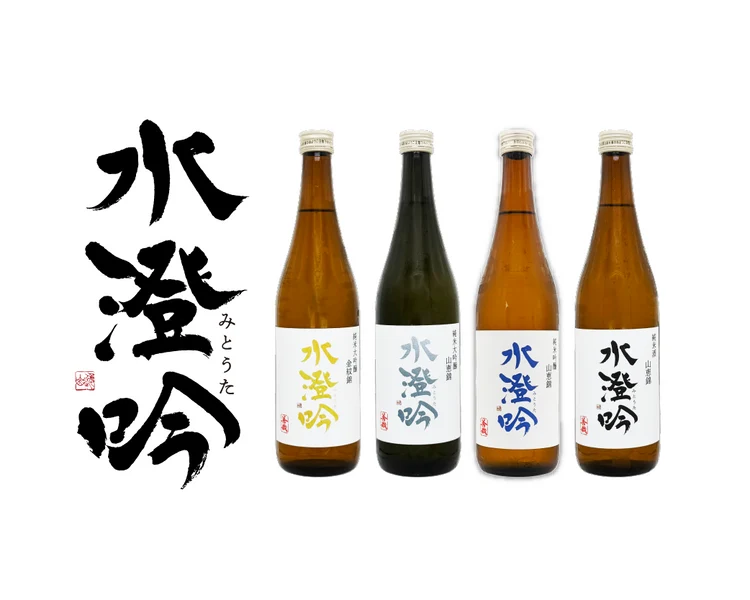
現在の商品には、長野県産の山恵錦、金紋錦、ひとごこちを使った酒があります。水澄吟では、山恵錦の純米酒・純米吟醸・純米大吟醸や、金紋錦の純米大吟醸を展開。県内産の酒米を、複数の酒に用いています。
STORY
歴史とこだわり
事業継承を機に戻った杜氏
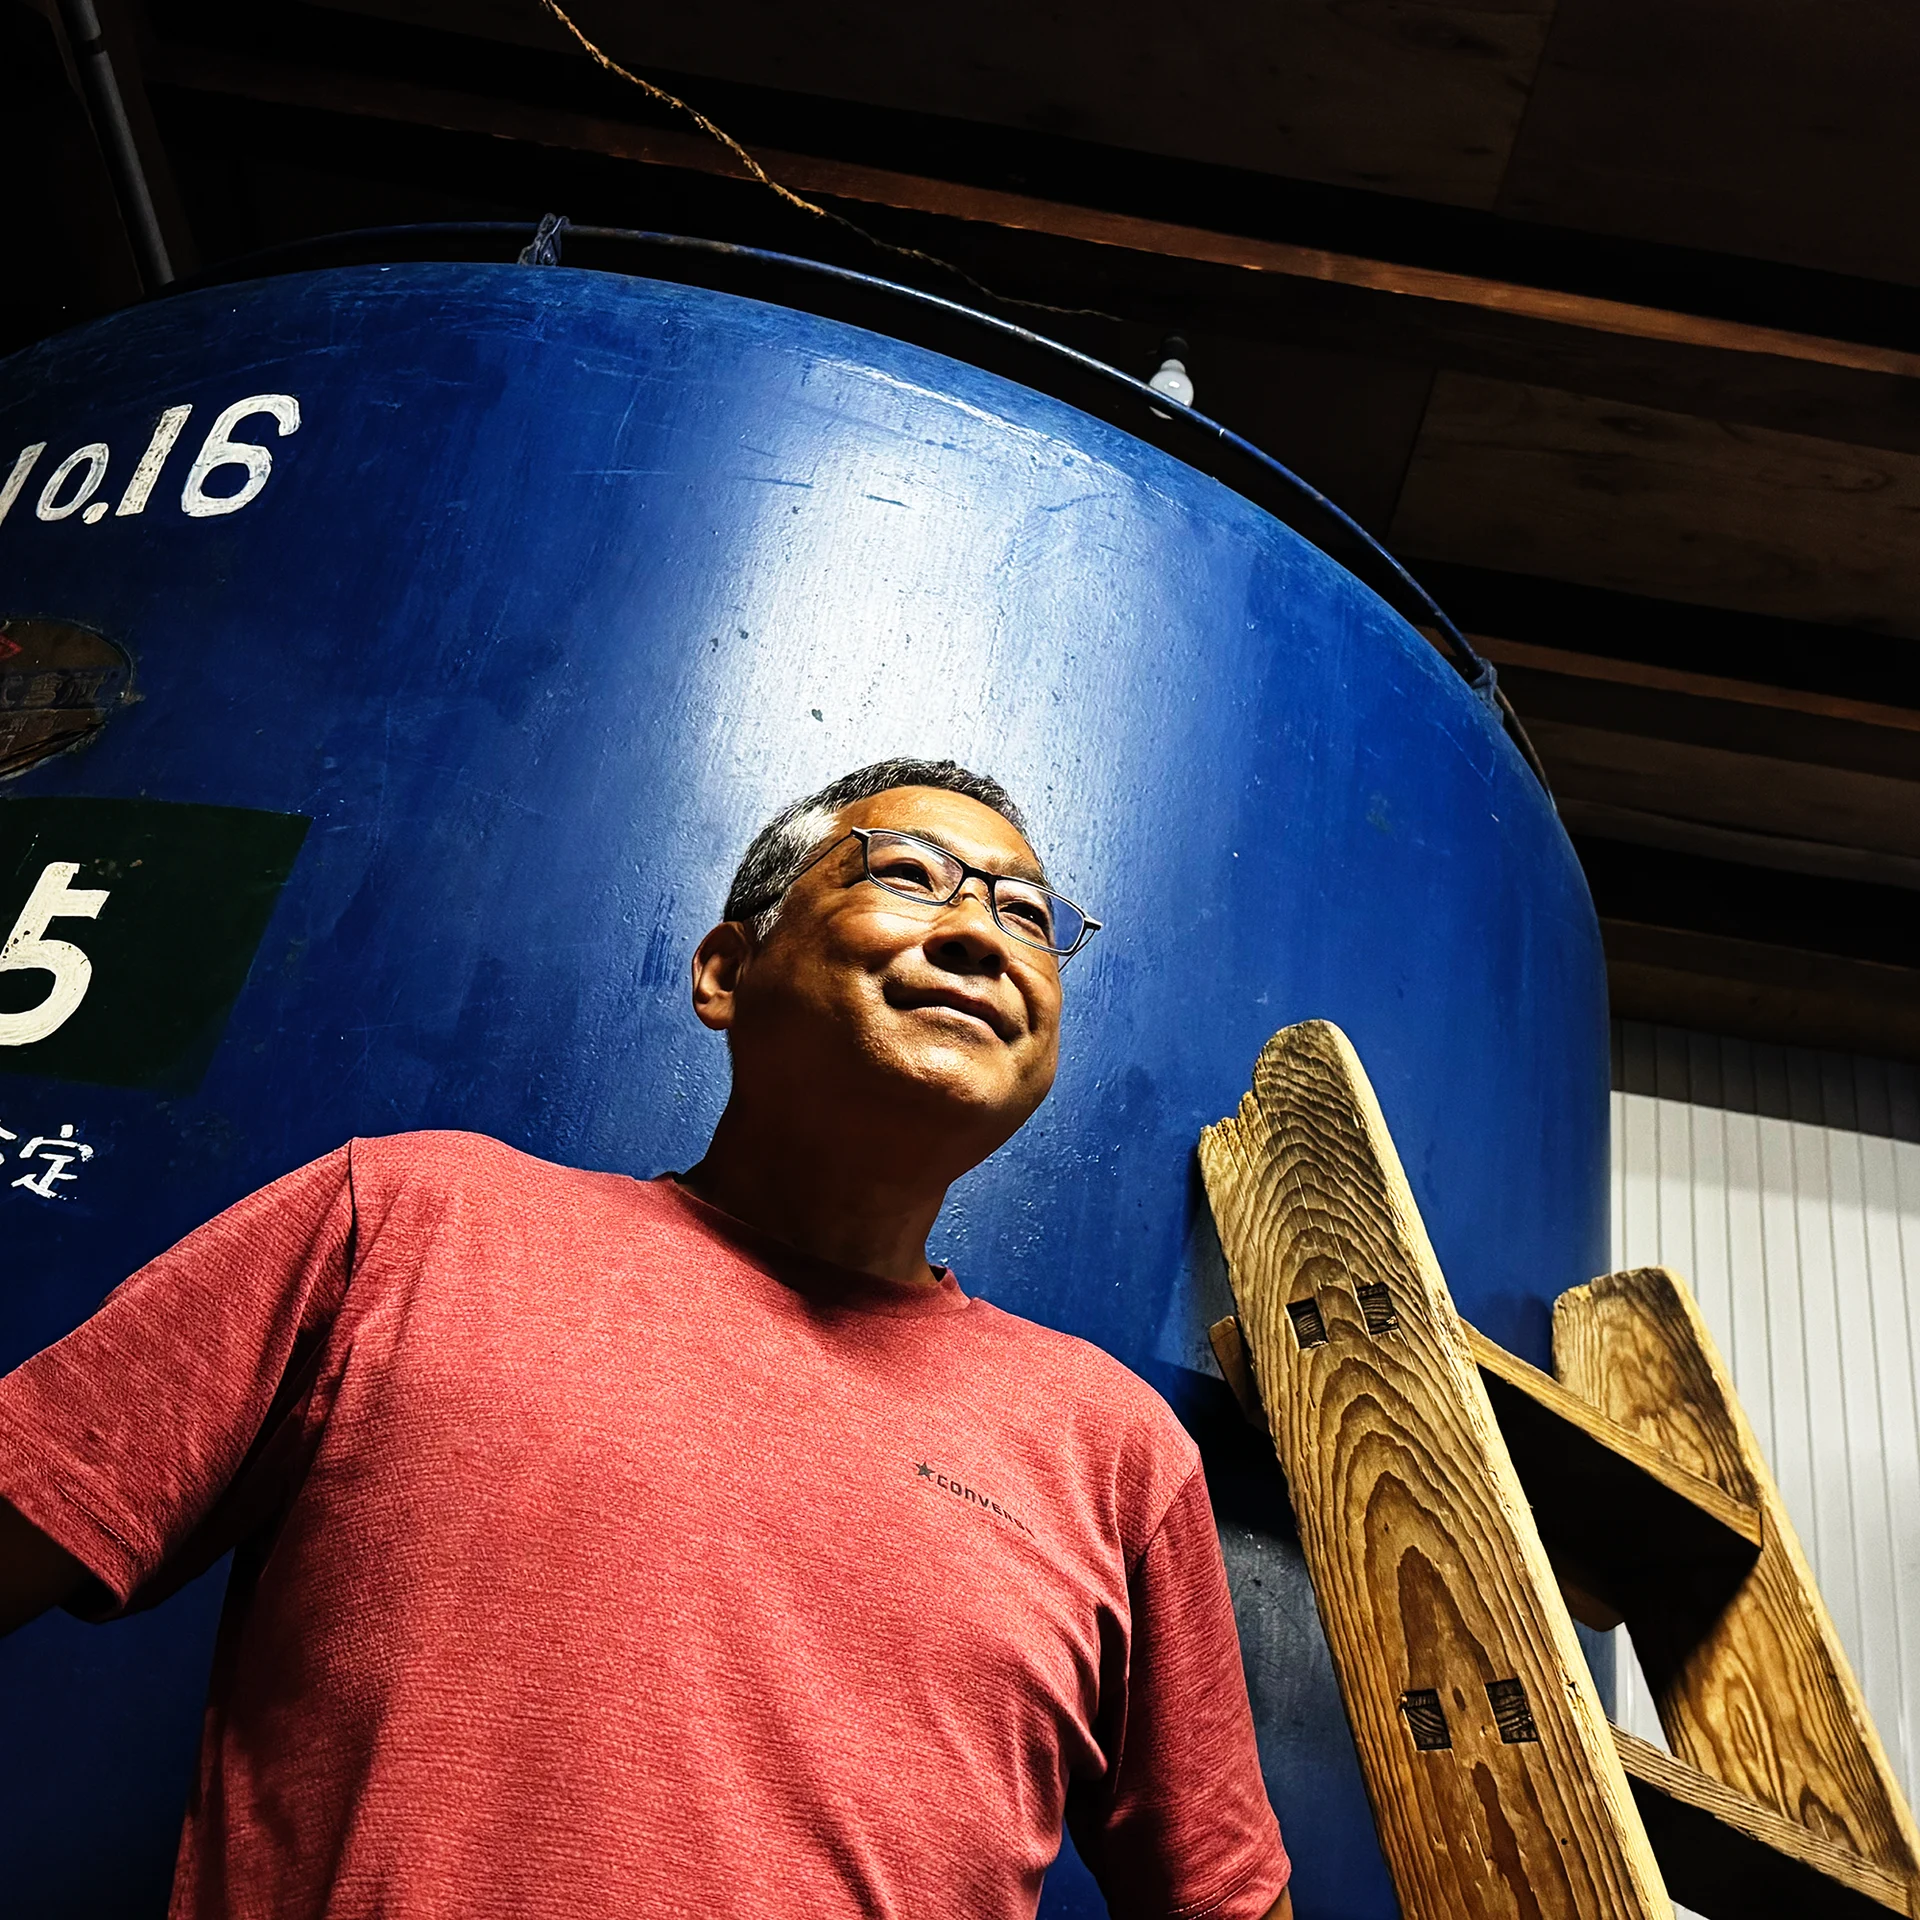
善哉酒造は1860年代に創業しました。「善哉」という銘柄名は、素晴らしいという意味の仏教用語「よきかな」に由来します。 取材で伺ったお話では、長年製造や営業に携わってきた根岸さんは、一度蔵を離れた後、事業継承の際に声がかかり、再び現場に戻りました。現在は若い蔵人とともに酒造りに取り組んでいます。蔵で培った経験を生かしながら、製造方法の見直しを進めています。

瓶詰めと貯蔵方法を見直す
根岸さんによると、以前は冬に造った酒をまとめて火入れし、タンクで貯蔵する方法が中心でした。取材時には、搾ってから日を置かずに瓶詰めし、火入れする酒と生酒をそれぞれ管理する方法へ変えていると伺いました。 冷蔵設備を増やし、火入れに使う設備も導入。熟成させる酒についても、冷蔵環境で保管すると説明してくださいました。目指す酒に合わせて、瓶詰めから貯蔵までの工程を整えています。
軽快な酒質を目指す水澄吟(みとうた)
根岸さんは、取材時に、低温での発酵を軸に、重たくなりすぎない軽快な酒質を目指していると説明してくださいました。香りについても、酒の種類ごとにバランスを考えているそうです。 新銘柄「水澄吟(みとうた)」は、女鳥羽川の古名「みどうだ川」「めとうだ川」に由来します。蔵では、仕込み水を使い、清らかな香味と飲み飽きない旨みを追求しています。長く使ってきた水と、現在の酒造りの方向性を、新銘柄でも伝えています。